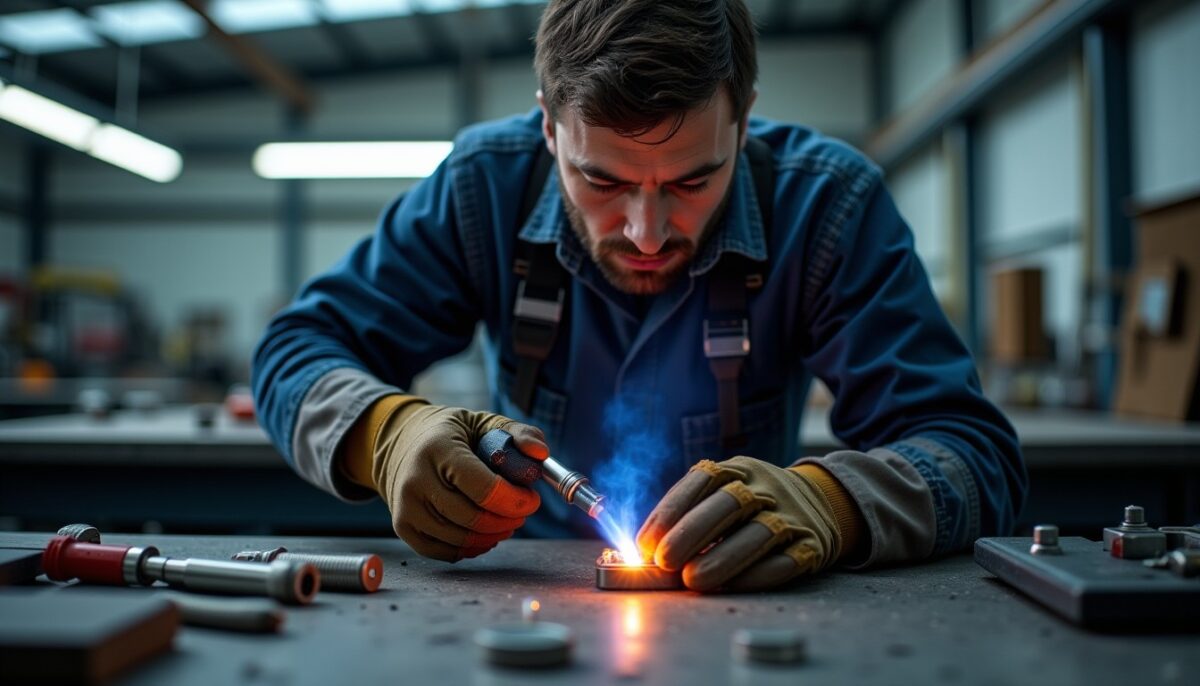
Maîtriser la soudure zinc-étain au chalumeau requiert une précision extrême dans le réglage de la flamme. La réussite de cette opération dépend d’une température de soudure parfaitement dosée, d’un choix adéquat de la buse, et d’une préparation soignée du zinc avant le brasage. Il ne s’agit pas seulement d’une question d’habileté manuelle, mais d’une compréhension fine des techniques chalumeau et des phénomènes thermiques propres au zinc et à l’étain. Voici les points essentiels à retenir pour maîtriser la soudure zinc-étain au chalumeau :
- La nécessité d’un réglage flamme spécifique, légèrement carburant plutôt que neutre.
- Le choix d’une buse de taille adaptée pour répartir de façon homogène la chaleur.
- La surveillance de la température via le comportement de l’étain plutôt que la couleur du métal.
- Une préparation méticuleuse du zinc, notamment sur ancien métal oxydé.
- La gestion impérative de la sécurité soudure, notamment la ventilation et la protection contre les fumées.
Ces éléments, combinés dans une méthode reproductible, garantissent un brasage propre, sans perçage ni déformation, et durable. Nous allons détailler chacun de ces aspects, offrant un guide soudure exhaustif pour tous ceux qui souhaitent affiner leur pratique avec un chalumeau.
A lire aussi : Situations clés où il est indispensable de remplacer vos serrures
Table des matières
Pourquoi adapter le réglage de la flamme pour la soudure zinc-étain au chalumeau
Le zinc fond à une température relativement basse, aux alentours de 420 °C, ce qui crée une marge thermique très étroite entre une soudure propre et un risque de perforation. Contrairement à l’acier ou au cuivre, le zinc ne rougit pas lorsqu’il est chauffé, rendant difficile la détection visuelle de la zone critique. Les pratiques classiques recommandent une flamme neutre, parfaite sur d’autres métaux, mais inadaptée au zinc. Cette flamme concentre une chaleur trop intense sur un point restreint, augmentant considérablement le risque de surchauffe locale.
Pour pallier ce problème, l’expérience terrain montre qu’une flamme légèrement carburante, c’est-à-dire avec un excès très modéré de gaz par rapport à l’oxygène, est préférable. Cette configuration permet :
A lire également : Rénover sa cuisine : guide complet des travaux essentiels
- Un panache de flamme plus large, répartissant mieux la chaleur sur la zone à braser.
- Une température au dard plus basse, limitant le risque de faire fondre prématurément la tôle.
- Une atmosphère moins agressive pour le zinc, réduisant les risques d’oxydation locale.
Le réglage optimal s’obtient par une démarche progressive : partir d’une flamme neutre (dard bleu net sans panache jaune), puis ouvrir progressivement le gaz combustible jusqu’à voir un léger panache plus long, mais sans la moindre coloration jaune. Cette zone intermédiaire est le sweet spot pour un brasage zinc-étain maîtrisé.
Choix et impact de la buse sur la qualité de la soudure zinc-étain
Contrairement aux idées reçues, opter pour une petite buse pour un travail minutieux n’est pas recommandé sur du zinc. Une buse trop fine concentre la chaleur en un point précis, ce qui est la cause principale des perçages dans la tôle. Il vaut mieux choisir une buse de taille moyenne à large afin d’étaler la chaleur sur une surface plus étendue.
Les bénéfices d’une buse plus large sont multiples :
- Chauffage uniforme d’une bande de tôle, permettant à l’étain de s’étaler lentement et de bien mouiller la zone.
- Réduction des points chauds et prévention du perçage accidentel de la tôle zinc.
- Compatibilité renforcée avec les zincs anciens et oxydés, souvent plus fragiles.
La distance entre la buse et la pièce est aussi déterminante. Une bonne pratique consiste à maintenir la flamme de manière que le panache extérieur effleure la surface, sans que le dard ne touche le zinc. Cette technique évite les concentration de chaleur tout en assurant une température adéquate.
Dans les interventions sur zinc oxydé ou ancien, un embout plus large devient quasiment obligatoire pour préserver l’intégrité de la tôle après des décennies d’exposition aux intempéries.
Surveillance précise de la température grâce au comportement de l’étain
Le contrôle visuel classique, basé sur la couleur de la pièce, est inefficace en soudure zinc-étain car le zinc ne rougit pas avant fusion. La méthode la plus fiable consiste à observer comment l’étain réagit au contact du métal :
- Si l’étain ne fond pas ou ne mouille pas la surface, la température est insuffisante.
- Quand l’étain fond et s’étale en une nappe fine, la température de brasage est optimale.
- Si l’étain fond dans la flamme avant d’atteindre le zinc, ou forme des billes roulantes, la température est excessive ou le flux est insuffisant.
Le flux de soudure joue alors un rôle clé. Un décapage mécanique préalable (toile émeri ou brosse laiton) doit éliminer la patine de l’oxyde de zinc avant application du flux. Si le flux est brulé ou insuffisant, la soudure manquera d’adhérence. Ces subtilités demandent une maîtrise concrète pour des interventions fiables, surtout sur du zinc ancien.
Préparation zinc-étain et sécurité lors du brasage au chalumeau
La préparation est un pilier incontournable pour garantir la réussite de la soudure zinc-étain :
- Décapage minutieux des surfaces à braser pour éliminer la couche de carbonate de zinc, particulièrement épaisse sur les métaux anciens.
- Application généreuse du flux de soudure adapté pour assurer un mouillage efficace de la baguette d’étain.
- Contrôle régulier de la propreté et de l’état des surfaces pendant toute la durée du travail.
Concernant la sécurité soudure, toute brasure du zinc génère des fumées métalliques toxiques, riches en oxydes de zinc. Ces émanations peuvent provoquer la fièvre des fondeurs, un syndrome à surveiller impérativement. Le plus souvent, on travaille en extérieur, mais un vent mal orienté ramène les fumées vers l’opérateur, surtout lorsqu’il travaille penché.
Il est recommandé pour le travail en extérieur de porter au minimum un masque filtrant P3 pour particules métalliques. En atelier fermé, seule une aspiration à la source, positionnée au plus près du point de soudure, garantit une protection satisfaisante, bien plus efficace que la simple aération par fenêtre.
Adapter la technique aux conditions spécifiques du zinc ancien
Les interventions sur zinc ancien se distinguent par l’état fragile et fin de la tôle, ainsi que par une patine plus résistante. Cette patine rend le décapage plus intensif et le choix du réglage flamme encore plus crucial. Le risque d’impact thermique est plus élevé et il faut impérativement allier :
- Un réglage carburant très doux pour limiter la surchauffe.
- L’emploi d’une buse large positionnée à distance plus grande que sur zinc neuf.
- Un décapage mécanique renforcé avant flux.
Dans ces conditions, toute erreur se paie par un trou difficile à réparer sans agrandir la zone d’intervention. Ces précautions sont indispensables pour restaurer proprement des structures comme les gouttières ou habillages métalliques, où la qualité du métal base est essentielle.
Tableau comparatif : influence de la flamme et de la buse sur le brasage du zinc au chalumeau
| Paramètre | Effet sur la soudure zinc-étain | Conséquence sur la qualité et la durabilité |
|---|---|---|
| Flamme neutre | Concentre la chaleur sur un point restreint | Risque élevé de perçage et déformation de la tôle |
| Flamme légèrement carburante | Répartition plus large de la chaleur, température plus basse au dard | Soudure homogène et durable, réduction des défauts thermiques |
| Buse fine | Chaleur très localisée, chauffe agressive | Perçages fréquents, intervention délicate sur zinc ancien |
| Buse moyenne à large | Chauffe étendue, chaleur modérée | Brasage plus doux, meilleure infiltration de l’étain |
Maîtriser la soudure zinc-étain au chalumeau demande donc d’adapter ses techniques aux spécificités thermiques du zinc. La simplicité apparente cache une subtilité importante que nous devons maîtriser pour garantir la pérennité des réparations ou installations. Pour prolonger vos connaissances et applicabilité, n’hésitez pas à consulter des ressources complémentaires, comme ce guide sur les structures aluminium ou la page dédiée au retour jeux bois qui illustre bien des assemblages précis dans le bâtiment.
